


ساعت کاری: 09:00 صبح تا 20:00 بعد از ظهر
مرکز تخصصی آموزش جوشکاری و بازرسی جوش فنی و حرفه ای
مرکز شرق تهران : بزرگراه شهیدزین الدین بلوار دانشگاه ،کارگاه جوشکاری دانشگاه خواجه نصیر

فهرست مطلب
Toggleاگر تازه جوشکاری رو شروع کردید و از دیدن ترک روی جوش، سوراخشدن ورق، یا جرقههای عجیب دستگاه کلافه شدید، خبر خوب اینه که تقریباً همهی جوشکاران حرفهای امروز، دقیقاً همین مسیر رو رفتن. اشتباهکردن بخشی طبیعی از یادگیریه، اما شناختن این اشتباهات از قبل، میتونه ماهها زمان و کلی ورق و الکترود رو برای شما نجات بده. در این مقاله، به ۹ اشتباه رایجی میپردازیم که تقریباً هر جوشکار مبتدی در ابتدای کار باهاش دستوپنجه نرم میکنه؛ از تنظیم نادرست آمپر گرفته تا زاویه اشتباه الکترود و مشکلات ایمنی. برای هر مورد، دلیل وقوع، عوارض روی کیفیت جوش و راهحل عملی و قابلاجرا رو با مثال واقعی از کارگاه توضیح میدیم.
در ضمن قبل از مطالعه این مطلب پیشنهاد میکنم آموزش جوشکارای برای مبتدیان رو هم مطالعه کنید

علت وقوع: بسیاری از مبتدیان بدون توجه به ضخامت ورق و نوع الکترود، آمپر رو یا خیلی کم یا خیلی زیاد تنظیم میکنن، چون هنوز رابطه بین ضخامت فلز و جریان لازم رو حس نکردن.
عوارض و پیامدها: آمپر کم باعث میشه جوش سرد بزنید؛ یعنی فلز پایه بهدرستی ذوب نشه و جوش روی سطح ورق بشینه بدون نفوذ کافی، که بهراحتی میشکنه. آمپر زیاد هم باعث سوراخشدن ورق، پاشش زیاد و بریدگی کنار جوش (undercut) میشه.
راهحل: همیشه قبل از شروع کار اصلی، روی یک تکه ورق آزمایش
ی از همون جنس و ضخامت، چند سانتیمتر جوش تست بزنید. اگر مذاب بهخوبی جاری شد و صدای جوش یکنواخت و شبیه ترکیدن بیکن بود، آمپر مناسبه. برای ورق نازکتر از ۳ میلیمتر معمولاً آمپر پایینتر و برای ورقهای ضخیمتر آمپر بالاتر لازمه.
مثال واقعی از کارگاه: مثلاً یک هنرجو در حال جوشکاری ورق ۲ میلیمتری با آمپر ۱۲۰ بود که باعث سوراخشدن پیاپی ورق شد؛ با کاهش آمپر به حدود ۷۰ و افزایش سرعت حرکت، جوش تمیز و بدون سوراخ انجام شد.

علت وقوع: مبتدیان معمولاً الکترود یا مشعل رو خیلی عمودی یا خیلی خوابیده نگه میدارن، چون هنوز عادت دستشون به زاویه استاندارد ۱۰ تا ۱۵ درجه نسبت به خط عمود شکل نگرفته.
عوارض و پیامدها: زاویه اشتباه باعث نفوذ نامتقارن جوش، تجمع بیشازحد مذاب در یک طرف، و شکل ناهموار و ناجوری از جوش میشه که هم از نظر ظاهری بد بهنظر میرسه و هم استحکام کافی نداره.
راهحل: دست خودتون رو روی میز یا تکیهگاه ثابت کنید تا لرزش کم بشه، و زاویه رو در حدود ۱۰ تا ۱۵ درجه نسبت به خط عمودی روی امتداد حرکت جوش نگه دارید. تمرین روی یک قطعه اسقاطی قبل از کار اصلی، این زاویه رو در ذهن و دست شما تثبیت میکنه.
مثال واقعی از کارگاه: در یک کارگاه آموزشی، هنرجویی که مشعل رو کاملاً عمود نگه میداشت، جوشی با موجهای نامنظم و بلندتر از حد معمول تولید میکرد؛ با اصلاح زاویه به ۱۵ درجه، سطح جوش صاف و یکنواخت شد
علت وقوع: حرکت خیلی سریع یا خیلی کند دست روی خط جوش، معمولاً بهخاطر عدم هماهنگی بین سرعت ذوبشدن فلز و سرعت پیشروی دسته اتفاق میافته.
عوارض و پیامدها: حرکت سریع باعث نفوذ ناکافی و جوش باریک و ضعیف میشه؛ حرکت کند هم باعث تجمع بیشازحد گرما، سوختگی ورق و برجستگی زیاد جوش میشه.
راهحل: به شکل و رنگ حوضچه مذاب توجه کنید، نه فقط به سرعت دست. حوضچه باید یکنواخت و به اندازهای پیش بره که پشت جوش هم بهخوبی نفوذ کنه. تمرین با ریتم ثابت روی خطوط مستقیم روی ورق آزمایشی کمک زیادی میکنه.
مثال واقعی از کارگاه: جوشکاری مبتدی که برای عجله در تمامکردن کار، دستش رو سریع حرکت میداد، جوشی نازک و بدون نفوذ کافی تحویل داد که در بازرسی چشمی رد شد؛ با کاهش سرعت و دنبالکردن حوضچه مذاب، جوش استاندارد بهدست اومد.

علت وقوع: بسیاری از مبتدیان اهمیت پاککردن زنگزدگی، روغن، رنگ و آلودگی سطح فلز رو دستکم میگیرن و مستقیم شروع به جوشکاری میکنن.
عوارض و پیامدها: آلودگی سطحی باعث ایجاد پورازیته (حبابهای گازی داخل جوش)، ترکهای ریز، و کاهش شدید استحکام اتصال میشه که در بازرسی جوش رد میشه.
راهحل: همیشه قبل از جوشکاری، سطح فلز رو با برس سیمی یا سنگفرز تا رسیدن به فلز براق تمیز کنید و در صورت وجود چربی یا روغن، از حلال مناسب استفاده کنید. این کار فقط چند دقیقه زمان میبره ولی نتیجه رو کاملاً متفاوت میکنه.
مثال واقعی از کارگاه: در یک پروژه تعمیراتی، جوش روی ورق زنگزده بدون تمیزکاری، در تست جوش پر از حفرههای ریز پورازیته بود؛ پس از سنگزنی سطح و تکرار جوش، سطح مقطع کاملاً یکدست شد.
علت وقوع: مبتدیان گاهی بدون توجه به نوع فلز پایه، ضخامت ورق و وضعیت جوشکاری (تخت، عمودی، سربالا)، الکترود یا سیم نامناسب انتخاب میکنن.
عوارض و پیامدها: استفاده از الکترود اشتباه میتونه باعث نفوذ ضعیف، پاشش زیاد، یا حتی ترکخوردگی جوش بهدلیل عدم تطابق ترکیب شیمیایی فلز پرکننده با فلز پایه بشه.
راهحل: قبل از خرید و مصرف الکترود، حتماً مشخصات فلز پایه و وضعیت جوشکاری رو بررسی کنید و از جدول تطبیق الکترود استاندارد استفاده کنید یا از مدرس یا فروشنده متخصص مشورت بگیرید.
مثال واقعی از کارگاه: استفاده از الکترود E6013 برای جوشکاری سربالا روی ورق ضخیم باعث ریزش مذاب و جوش ناقص شد؛ تعویض با الکترود مناسب وضعیت سربالا مشکل رو کاملاً برطرف کرد.
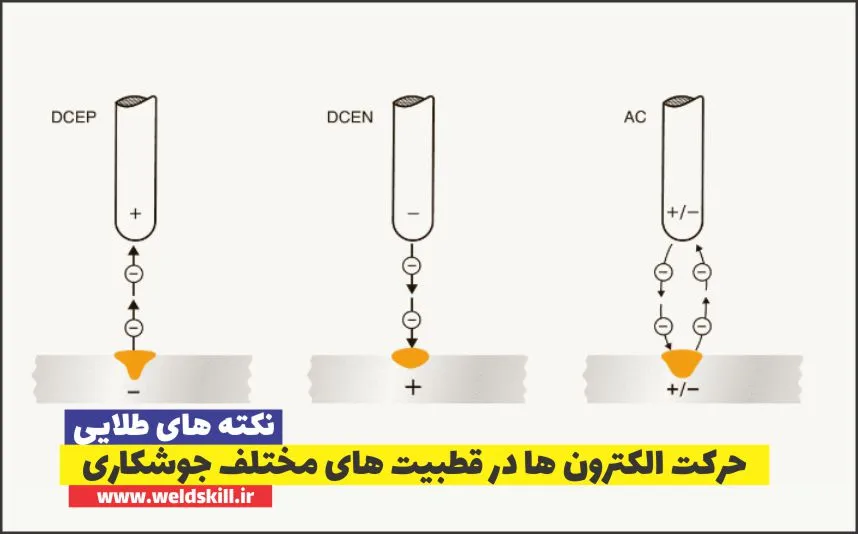
علت وقوع: پورازیته معمولاً بهخاطر ترکیبی از رطوبت الکترود، آلودگی سطح فلز، طول قوس نامناسب یا جریان گاز محافظ ناکافی (در جوشهای گازی مثل MIG) بهوجود میاد و مبتدیان اغلب متوجه علت اصلی نمیشن.
عوارض و پیامدها: پورازیته باعث ضعف شدید در استحکام جوش میشه، چون حبابهای گازی داخل فلز جوش باقی میمونن و ساختار یکپارچه اتصال رو مختل میکنن.
راهحل: الکترودها رو در محیط خشک نگه دارید، سطح کار رو تمیز کنید، طول قوس مناسب (نه خیلی بلند و نه خیلی کوتاه) رعایت کنید و در جوشهای گازی، از تنظیم صحیح فلوی گاز محافظ (معمولاً ۱۵ تا ۲۰ لیتر در دقیقه) مطمئن بشید.
مثال واقعی از کارگاه: در جوشکاری MIG در فضای باز و بادخیز، گاز محافظ بهدرستی روی حوضچه مذاب نمیموند و پورازیته زیادی ایجاد میشد؛ با ایجاد حصار موقت در برابر باد، مشکل برطرف شد.

علت وقوع: مبتدیان معمولاً فاصله مناسب بین نوک الکترود و قطعه کار رو حس نمیکنن و قوس رو خیلی دور یا خیلی نزدیک نگه میدارن.
عوارض و پیامدها: قوس بلند باعث پاشش زیاد، صدای نامنظم و کاهش نفوذ میشه؛ قوس کوتاه هم باعث چسبیدن الکترود به قطعه کار (short circuit) و قطع مکرر جوش میشه.
راهحل: طول قوس مناسب معمولاً برابر با قطر الکترود مصرفی است. با گوشدادن به صدای قوس (صدایی یکنواخت شبیه سرخکردن) و مشاهده پایداری جرقه، میتونید فاصله مناسب رو تنظیم کنید.
مثال واقعی از کارگاه: هنرجویی که قوس رو خیلی بلند نگه میداشت دائم صدای ترقترق نامنظم و پاشش شدید داشت؛ با نزدیککردن فاصله به اندازه قطر الکترود، جوش پایدار و یکنواخت شد.
علت وقوع: مبتدیان بهخاطر عجله یا ناآگاهی، گاهی بدون دستکش مناسب جوشکاری، ماسک استاندارد، یا لباس ضدجرقه کار میکنن و اهمیت تهویه مناسب محیط رو دستکم میگیرن.
عوارض و پیامدها: این بیتوجهی میتونه باعث سوختگی پوست، آسیب چشم از تشعشع قوس (چشم جوشکاری)، یا استنشاق دود و گازهای مضر بشه که در درازمدت روی سلامت تنفسی تاثیر میذاره.
راهحل: همیشه از ماسک جوشکاری استاندارد با فیلتر تیرگی مناسب، دستکش چرمی، لباس ضدجرقه و کفش ایمنی استفاده کنید. محیط کار رو تهویه کنید یا از سیستم مکش دود جوش استفاده کنید.
مثال واقعی از کارگاه: یک هنرجوی مبتدی بدون ماسک مناسب چند لحظه به قوس نگاه کرد و دچار التهاب و درد شدید چشم (که در اصطلاح به آن چشم جوشکاری یا آرکآی گفته میشه) شد که چند روز طول کشید تا بهبود پیدا کنه
در WeldSkill تمام فرایندهای جوشکاری از SMAW و MIG/MAG تا TIG را کاملاً عملی و زیر نظر مدرسان مجرب یاد میگیرید و مسیر خود را تا دریافت مدرک بینالمللی جوشکاری طی میکنید. برای مشاوره رایگان و اطلاع از زمانبندی دورهها همین حالا تماس بگیرید.
روی هر شماره ضربه بزنید تا مستقیم با ما تماس بگیرید
علت وقوع: بسیاری از مبتدیان بهمحض یادگیری مبانی اولیه، مستقیم سراغ پروژههای واقعی و حساس میرن، بدون اینکه ساعتهای کافی روی قطعات آزمایشی تمرین کرده باشن.
عوارض و پیامدها: این عجله باعث میشه اشتباهات ذکرشده در بالا (زاویه، سرعت، آمپر) همزمان تکرار بشن و کیفیت جوش پروژه واقعی بهشدت افت کنه، که گاهی هزینه جبران آن از آموزش اولیه هم بیشتر میشه.
راهحل: قبل از هر پروژه جدید یا تغییر نوع فلز/الکترود، حتماً چند دقیقه روی قطعه آزمایشی مشابه تمرین کنید تا دست و چشم شما با شرایط جدید هماهنگ بشه. شرکت در دورههای آموزشی ساختاریافته هم این مسیر رو کوتاهتر و مطمئنتر میکنه.
مثال واقعی از کارگاه: کارآموزی که مستقیم سراغ جوشکاری بدنه یک مخزن صنعتی رفت، بهدلیل نداشتن تمرین کافی، نیاز به بازرسی و اصلاح مجدد چندین قسمت جوش پیدا کرد که با یک دوره تمرین ساختاریافته قابل پیشگیری بود
خواندن مقاله میتونه شما رو با اصول آشنا کنه، اما تثبیت مهارت جوشکاری فقط با تمرین زیر نظر مدرس مجرب اتفاق میافته. در مرکز آموزش جوشکاری و بازرسی جوش WeldSkill، دورههای عملی و کاربردی برای جوشکاران مبتدی طراحی شده تا همین اشتباهات رو از ابتدا و بهدرستی اصلاح کنید و مسیر یادگیریتون رو کوتاهتر و مطمئنتر طی کنید. برای مشاوره رایگان و اطلاع از دورههای آموزشی، با شمارههای ۰۹۳۷۶۰۶۰۵۷۷ و ۰۲۱۶۶۰۰۰۴۴۸ تماس بگیرید.
پاسخ کوتاه و کاربردی به سوالاتی که بیشتر جوشکاران تازهکار در ابتدای مسیر میپرسند.
تنظیم نادرست آمپر دستگاه جوش، بههمراه زاویه و سرعت نامناسب حرکت، از رایجترین اشتباهاتی هستن که تقریباً هر مبتدی حداقل یکبار باهاش مواجه میشه.
سوراخشدن ورق معمولاً بهدلیل آمپر بیشازحد بالا نسبت به ضخامت ورق یا سرعت حرکت خیلی کند اتفاق میافته. کاهش آمپر و افزایش سرعت حرکت معمولاً این مشکل رو برطرف میکنه.
پورازیته یعنی وجود حبابهای گازی ریز داخل فلز جوش که استحکام اتصال رو کاهش میده. علت اصلی آن معمولاً رطوبت الکترود، آلودگی سطح فلز یا تنظیم نادرست گاز محافظ در جوشهای گازی است.
بهطور معمول زاویه ۱۰ تا ۱۵ درجه نسبت به خط عمودی روی امتداد حرکت جوش، زاویه استاندارد و توصیهشده است، هرچند بسته به نوع جوش و وضعیت قطعه ممکن است کمی تغییر کند.
بهترین راه، انجام یک جوش آزمایشی روی تکه ورق مشابه است. اگر مذاب بهطور یکنواخت جاری شود و صدای جوش منظم و بدون پاشش زیاد باشد، آمپر تنظیم مناسبی دارد.
جوش سرد به حالتی گفته میشود که فلز پایه بهدرستی ذوب نشده و فلز جوش فقط روی سطح نشسته است. این نوع جوش استحکام پایینی دارد و بهراحتی میشکند یا جدا میشود.
آلودگی، زنگزدگی یا روغن روی سطح فلز باعث ایجاد پورازیته، ترک و کاهش استحکام جوش میشود. تمیزکاری با برس سیمی یا سنگفرز باعث اتصال یکدستتر و مقاومتر میشود.
ماسک جوشکاری استاندارد با تیرگی مناسب، دستکش چرمی مقاوم، لباس و کفش ضدجرقه، و تهویه یا مکش مناسب دود جوش از تجهیزات ضروری برای هر جوشکار، بهخصوص مبتدیان، هستند.
اگرچه مطالعه و تمرین شخصی مفید است، اما آموزش زیر نظر مدرس مجرب باعث میشود اشتباهات در همان مراحل اولیه شناسایی و اصلاح شوند و از تثبیت عادتهای نادرست جلوگیری میکند.
این زمان به میزان تمرین و کیفیت آموزش بستگی دارد؛ اما با تمرین منظم و بازخورد صحیح از مدرس، بسیاری از این اشتباهات ظرف چند هفته تا چند ماه اول قابل اصلاح هستند.


