دستگاه جوش مدرن فقط منبع تولید جریان نیست. در بسیاری از سامانهها، شکل موج، حرکت سیم، حسگر، نرمافزار و دادههای تولید در کنار هم بر پایداری قوس و تکرارپذیری جوش اثر میگذارند. با این حال، واژه «هیبریدی» معنای مشخصی دارد: در جوشکاری هیبرید لیزر و قوس، هر دو منبع انرژی در یک ناحیه فرایندی یا حوضچه مشترک عمل میکنند. دستگاهی که MIG و TIG و الکترود دستی را ارائه میدهد «چندفرایندی» است؛ حتی اگر کنترل دیجیتال پیشرفته داشته باشد.
در این راهنما هشت فناوری را از منظر سازوکار، محل استفاده، مزیت و محدودیت بررسی میکنیم. هیچکدام جای طراحی اتصال، WPS/PQR موردنیاز، مهارت اپراتور و آزمون کیفیت را نمیگیرند. انتخاب نهایی باید با جنس و ضخامت قطعه، وضعیت جوش، الزامات کد و هزینه کل تولید سنجیده شود.
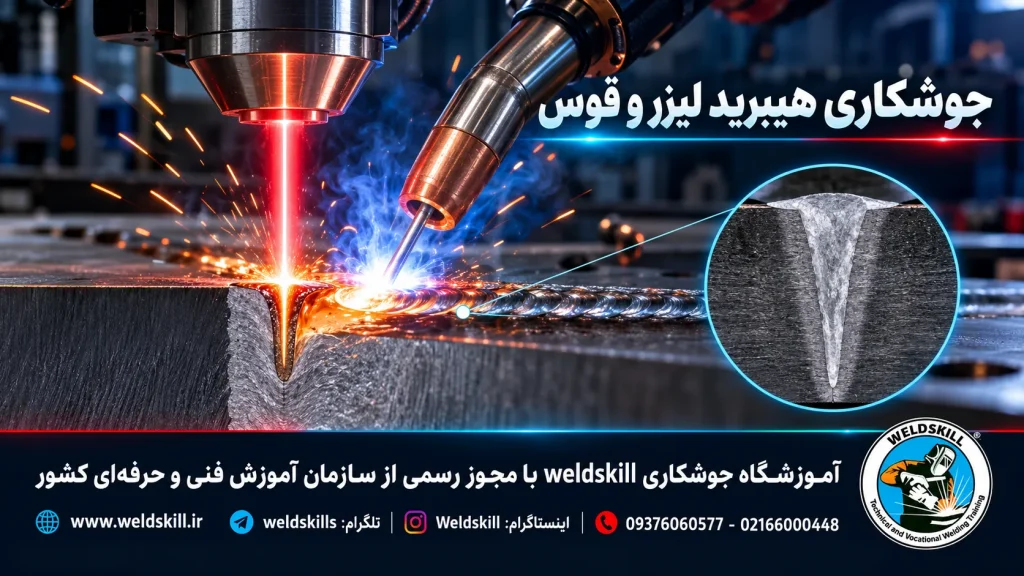
جوشکاری هیبرید لیزر و قوس
۱- جوشکاری هیبرید لیزر و قوس HLAW
Hybrid Laser-Arc Welding (HLAW) چگونه کار میکند؟ پرتو لیزر و قوس، معمولاً GMAW/MIG/MAG، همزمان روی یک ناحیه از اتصال اثر میگذارند. لیزر نفوذ باریک و عمیق را فراهم میکند و قوس با افزودن فلز پرکننده به شکلدهی گرده و تحمل بهتر بعضی نوسانهای مونتاژ کمک میکند. ترتیب قرارگیری لیزر و قوس و فاصله آنها بخشی از تنظیم فرایند است.
کاربرد و مزیت عملی: برای درزهای بلند و تکراری، مانند پنلهای کشتی، قطعات خودرو و سازههای صنعتی با تیراژ مناسب جذاب است. ممکن است تعداد پاسها و اعوجاج را در کاربرد مناسب کاهش دهد، اما این نتیجه به طراحی اتصال و پارامترها وابسته است.
محدودیت و نکته انتخاب: سرمایهگذاری و ایمنی لیزر، مهار قطعه، دسترسی به خط دید، وضعیت شکاف و ناهممحوری، حفاظت گازی و کیفیت لبهها را پیش از خرید ارزیابی کنید. «هیبرید» به معنی بینیازی از آمادهسازی اتصال یا تضمین نفوذ نیست.
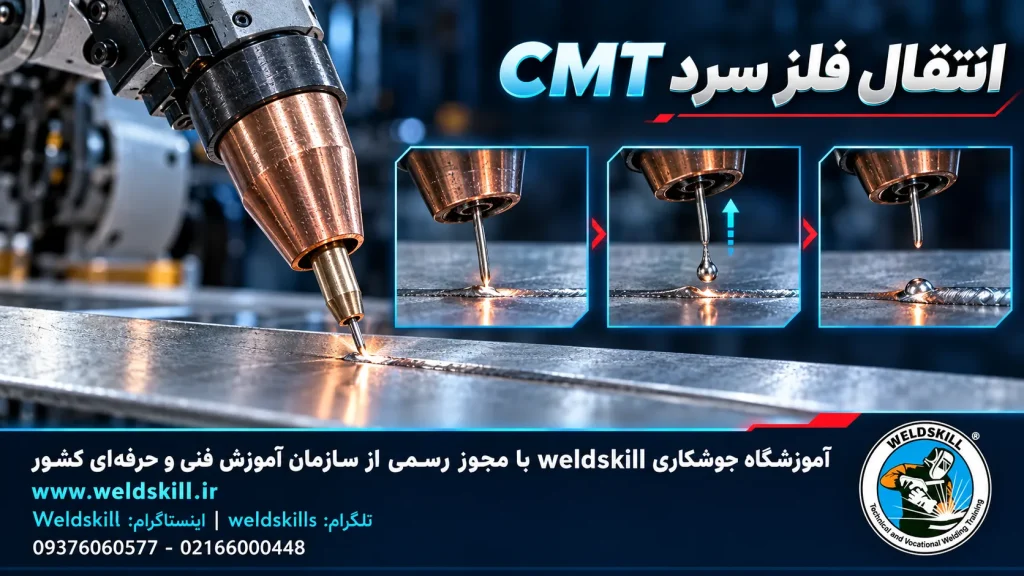
انتقال فلز سرد CMT
۲-انتقال فلز سرد CMT
چگونه کار میکند؟ Cold Metal Transfer (CMT) نام فناوری شرکت Fronius برای گونهای از GMAW است. سامانه، جداشدن قطره را با حرکت رفتوبرگشتی کنترلشده سیم و کنترل جریان هماهنگ میکند؛ واژه «سرد» نسبی است و اتصال همچنان حرارت میبیند.
کاربرد و مزیت عملی: برای ورق نازک، قطعات حساس به اعوجاج، برخی کاربردهای آلومینیوم، اتصال یا لحیمجوش فولاد گالوانیزه و لایهنشانی سیمی کاربرد دارد. کاهش پاشش و کنترل حرارت میتواند کار پرداخت بعد از جوش را کم کند.
محدودیت و نکته انتخاب: CMT یک قابلیت عمومی هر دستگاه MIG نیست و به منبع تغذیه، فیدر و بسته فرایندی سازگار نیاز دارد. کیفیت اتصال فلزات غیرهمجنس باید برای همان ترکیب مواد و کاربرد آزموده شود.
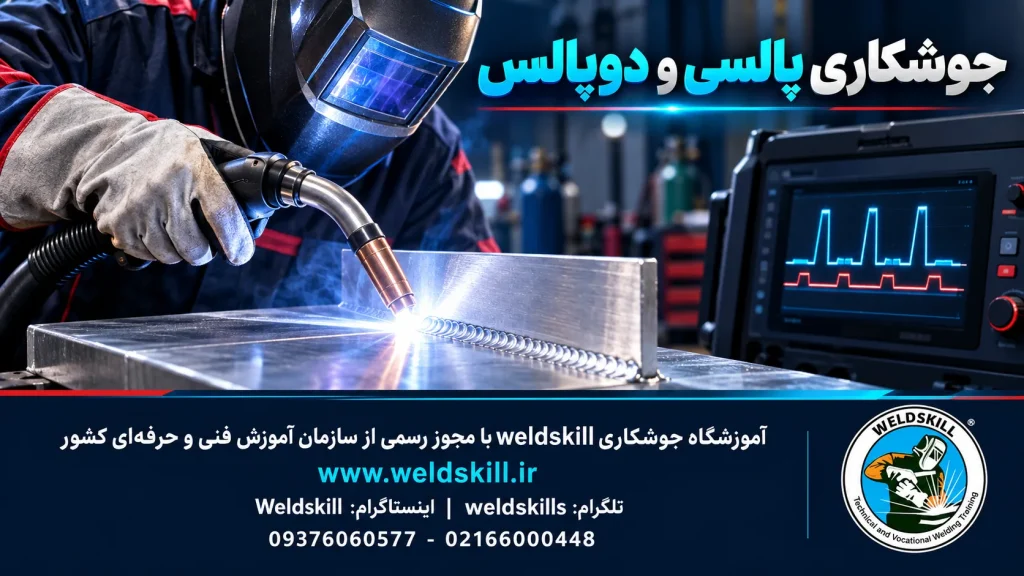
Pulsed & Double-Pulsed MIG/MAG Welding چگونه کار میکند؟ در GMAW پالسی، جریان میان سطح پیک و زمینه تغییر میکند تا انتقال قطره با کنترل بیشتر انجام شود. دوپالس یا پالس روی پالس، آهنگ دیگری به تغییرات اضافه میکند و میتواند ورودی حرارتی و نمای گرده را در برخی سامانهها تنظیم کند؛ نامها و الگوریتمها میان سازندگان یکسان نیستند.
کاربرد و مزیت عملی: برای آلومینیوم، فولاد زنگنزن و جوشکاری در وضعیتهای دشوار، هنگامی که کنترل حوضچه و کاهش پاشش اهمیت دارد، گزینه مهمی است. نمای پولکی بهتنهایی گواه نفوذ یا سلامت جوش نیست.
محدودیت و نکته انتخاب: برنامه پالس باید با جنس و قطر سیم، گاز، ضخامت و وضعیت جوش هماهنگ باشد. نمونه اتصال را از نظر نفوذ، ذوب کنارهها و عیوب بررسی کنید و تنظیمات را در WPS ثبت کنید.
ISO 9606 & AWS
مشاوره تخصصی و اخذ مدارک بینالمللی جوش
جهت انتخاب و دریافت گواهینامههای بینالمللی جوشکاری مطابق استانداردهای روز دنیا، میتوانید از طریق راههای ارتباطی زیر با کارشناسان ارشد آموزشگاه جوشکاری و بازرسی جوش ولداسکیل در ارتباط باشید.
Synergic Parameter Control چگونه کار میکند؟ در دستگاه سینرژیک، پس از انتخاب برنامه مناسب برای سیم، قطر، گاز و فرایند، تغییر یک متغیر اصلی مثل سرعت سیم میتواند سایر پارامترهای مرتبط را طبق منحنی ذخیرهشده تنظیم کند. در برخی دستگاهها اپراتور امکان اصلاح طول قوس یا دینامیک آن را نیز دارد.
کاربرد و مزیت عملی: برای تولید چند محصول با مواد مختلف و برای آموزش اپراتور، زمان رسیدن به نقطه شروع مناسب را کوتاه میکند و از انتخاب ترکیبهای ناسازگار میکاهد.
محدودیت و نکته انتخاب: «سینرژیک» به معنای تنظیم خودکار دقیق ضخامت، تضمین کیفیت یا حذف آزمون اولیه نیست. برنامه واقعی دستگاه و سازگاری آن با سیم و گاز موجود در کارگاه را آزمایش کنید.
کنترل شکل موج و اتصال کوتاه کمپاشش
۵ -کنترل شکل موج و اتصال کوتاه کمپاشش
Waveform-Controlled Low-Spatter Short-Circuit Transfer چگونه کار میکند؟ منبع تغذیه دیجیتال میتواند جریان و ولتاژ را در مراحل تشکیل قطره، اتصال کوتاه و جدایش آن تغییر دهد. فناوریهایی مانند STT و LSC نمونههای تجاری کنترل انتقال و کاهش پاششاند و از نظر پیادهسازی یکسان نیستند.
کاربرد و مزیت عملی: در پاس ریشه لوله، ورق نازک یا اتصالهایی که کنترل حرارت و کاهش پاشش مهم است میتواند مفید باشد؛ کاربرد دقیق به نوع برنامه، ماده و وضعیت جوش بستگی دارد.
محدودیت و نکته انتخاب: کاهش پاشش معادل حذف عیوبی مانند عدم ذوب نیست. مشخصات فنی، بازه ضخامت، نوع گاز، تجهیزات جانبی و داده آزمون اتصال را برای برنامه مورد نظر بررسی کنید.
کنترل تطبیقی و ردیابی درز
۶ -کنترل تطبیقی و ردیابی درز
Adaptive Control & Seam Tracking چگونه کار میکند؟ حسگر بینایی، لیزری یا دادههای قوس میتواند مسیر درز، شکاف یا تغییرات هندسی را تشخیص دهد. کنترلکننده در سامانه مجهز، مسیر مشعل یا پارامترهای تعریفشده را در محدوده مجاز اصلاح میکند. این قابلیت با «هوش مصنوعی» مترادف نیست؛ بعضی سامانهها بر قواعد و بازخورد کلاسیک تکیه دارند.
کاربرد و مزیت عملی: در سلولهای رباتیک و درزهای بلند با تغییرات مونتاژ، ردیابی درز میتواند خطای موقعیت را کاهش دهد. کنترل تطبیقی برای تولید تکراری با تغییر محدود قطعه ارزشمند است.
محدودیت و نکته انتخاب: حسگر کثیف، نور و بازتاب، شکاف فراتر از محدوده برنامه و تأخیر پاسخ میتواند عملکرد را مختل کند. حدود اصلاح و توقف ایمن را تعیین کنید؛ صحت جوش را با بازرسی و آزمون معتبر بسنجید.
ثبت داده و پایش دیجیتال جوش
۷ -ثبت داده و پایش دیجیتال جوش
Welding Data Logging & Digital Monitoring چگونه کار میکند؟ سامانههای داده میتوانند مقدار تنظیمشده و مقدار واقعی جریان، ولتاژ، زمان قوس، شناسه دستگاه یا قطعه و رخدادهای خارج از محدوده را ثبت کنند. کیفیت و تفکیک داده در محصولهای مختلف تفاوت دارد.
کاربرد و مزیت عملی: برای ردیابی هر اتصال، بررسی انحراف فرایند، تحلیل دوبارهکاری و مستندسازی تولید در خطوط صنعتی مفید است. هشدار سریع میتواند قطعات مشکوک را برای بررسی جدا کند.
محدودیت و نکته انتخاب: نمودار جریان و ولتاژ بهتنهایی پذیرش جوش را ثابت نمیکند؛ برای عیوب داخلی، روشهای بازرسی و معیار پذیرش پروژه لازماند. پیش از خرید، خروجی داده، امنیت، امکان اتصال به سامانه کارخانه و هزینه اشتراک را بررسی کنید.
منبع تغذیه چندفرایندی هوشمند
۸ -منبع تغذیه چندفرایندی هوشمند
Intelligent Multi-Process Welding Power Source چگونه کار میکند؟ یک دستگاه ممکن است SMAW، GTAW و GMAW/FCAW را با بستههای سختافزاری و نرمافزاری سازگار ارائه کند. بعضی مدلها علاوه بر تغییر فرایند، برنامه پالسی، سینرژیک، کنترل شکل موج و ثبت داده دارند. فهرست امکانات به مدل و لوازم نصبشده وابسته است.
کاربرد و مزیت عملی: برای کارگاه آموزشی، تعمیرات و ساخت متنوع، استفاده از یک منبع تغذیه برای چند کار میتواند فضای نصب و تعداد تجهیزات مستقل را کاهش دهد.
محدودیت و نکته انتخاب: در ارزیابی، سیکل کاری در آمپراژ واقعی، برق ورودی، فیدر و مشعل لازم، AC/DC بودن TIG، توانایی جوشکاری آلومینیوم، خدمات پس از فروش و قیمت فعالسازی برنامهها را جداگانه بررسی کنید. چندفرایندی بودن خودبهخود به معنی HLAW نیست.
مقایسه سریع برای انتخاب فناوری جوشکاری
نیاز اصلی پروژه
فناوری مناسب برای بررسی
درز بلند با نفوذ و سرعت بالا
جوشکاری هیبرید لیزر و قوس، پس از بررسی امکانپذیری اتصال
ورق نازک و کنترل ورودی حرارت
CMT، جوشکاری پالسی یا انتقال اتصال کوتاه کنترلشده
جوشکاری آلومینیوم و کنترل ظاهر گرده
MIG پالسی یا دوپالس؛ همچنین CMT متناسب با نوع اتصال
مشخص کنید مشکل اصلی چیست: نفوذ، اعوجاج، پاشش، زمان سیکل، تکرارپذیری یا ردیابی.
نمونه واقعی با همان ماده، ضخامت، طرح اتصال، گاز، سیم و وضعیت جوش بسازید؛ صرفاً به نمایش دستگاه اکتفا نکنید.
قابلیتهای نصبشده را از نام تجاری تفکیک کنید: منبع، فیدر، مشعل، نرمافزار، حسگر و مجوزهای فرایند.
کیفیت را با آزمون مناسب و معیار پذیرش پروژه بسنجید؛ ظاهر گرده و داده دستگاه بهتنهایی کافی نیستند.
هزینه کل مالکیت را شامل مصرفی، سرویس، آموزش، قطعات، توقف خط و لایسنس بررسی کنید.
پرسشهای متداول
۱. آیا دستگاه چندفرایندی همان دستگاه جوشکاری هیبریدی است؟
خیر. دستگاه چندفرایندی امکان انتخاب چند روش جوشکاری را در یک منبع تغذیه فراهم میکند؛ اما در جوشکاری هیبرید لیزر و قوس، لیزر و قوس در یک ناحیه جوش با هم کار میکنند.
۲. آیا جوشکاری CMT واقعاً بدون حرارت است؟
خیر. واژه «سرد» به ورودی حرارتی کمتر در مقایسه با برخی حالتهای متداول اشاره دارد. قطعه و فلز پرکننده همچنان حرارت میبینند.
۳. تفاوت MIG پالسی و دوپالس چیست؟
در MIG پالسی، جریان بین سطح پیک و زمینه تغییر میکند. در دوپالس، تغییرات دورهای دیگری نیز به شرایط فرایند اضافه میشود. جزئیات عملکرد به طراحی دستگاه و برنامه سازنده بستگی دارد.
۴. آیا تنظیم سینرژیک نیاز به تنظیم و آزمون جوش را حذف میکند؟
خیر. برنامه سینرژیک نقطه شروع مناسبی برای تنظیمات است، اما باید با سیم، گاز، طرح اتصال و دستورالعمل جوشکاری پروژه تطبیق داده و نتیجه آن بررسی شود.
خیر. ظاهر منظم گرده بهتنهایی نمیتواند میزان نفوذ، عدم ذوب یا عیوب داخلی را مشخص کند. کیفیت باید با معیار پذیرش و روش بازرسی مناسب سنجیده شود.
۶. چه زمانی جوشکاری هیبرید لیزر و قوس از نظر اقتصادی منطقی است؟
وقتی تیراژ تولید، طول درز و کاهش زمان ساخت یا دوبارهکاری بتوانند هزینه تجهیزات، آمادهسازی و نگهداری را توجیه کنند. این محاسبه باید برای خط تولید واقعی انجام شود.
۷. آیا کنترل تطبیقی میتواند شکاف هر اتصالی را جبران کند؟
خیر. حسگر و سامانه کنترل، محدوده مشخصی برای تشخیص و اصلاح دارند. شکاف و ناهمراستایی مجاز باید با آزمایش همان اتصال تعیین شود.
خیر. دادههای دستگاه، اطلاعات ارزشمندی درباره اجرای فرایند میدهند؛ اما بهتنهایی سلامت داخلی جوش را ثابت نمیکنند و جای روشهای بازرسی موردنیاز پروژه را نمیگیرند.
۹. برای جوشکاری ورق نازک کدام فناوری مناسبتر است؟
بسته به جنس ورق و نوع اتصال، میتوان CMT، MIG پالسی یا انتقال اتصال کوتاه کنترلشده را بررسی کرد. بهترین گزینه با جوشکاری و ارزیابی نمونه واقعی مشخص میشود.
۱۰. پیش از خرید دستگاه جوشکاری هوشمند چه اطلاعاتی از فروشنده بخواهیم؟
فهرست قابلیتهای فعال، محدوده عملکرد، تجهیزات جانبی لازم، امکان آزمایش روی قطعه واقعی، شرایط خدمات و هزینه نرمافزار یا فعالسازی برنامهها را بهصورت مکتوب دریافت کنید.